


PTFE フィルムと FEP フィルム: 温度、透明度、使用例における主な違い
樹脂 3D プリンタでは、硬化した部品の重みで何百回も屈曲しながら、剥離フィルムは光学的に透明な状態を保つ必要があり、その仕事は通常、FEP フィルムが担当します。化学シールラインでは、ガスケットは 260℃ の連続暴露や強力な溶剤に耐える必要があるため、PTFE フィルムが標準です。どちらもフッ素ポリマーですが、実用的です。 PTFEフィルムとFEPフィルムの違い 最終的には、処理方法、温度上限、光学的透明度、およびコストによって決まります。実際には、間違ったフィルムを使用すると、曇り、剥離面のひび割れ、またはシールの失敗として現れます。
PTFE フィルムと FEP フィルムとは: 簡単な定義
PTFEフィルムは仮焼成ビレットをスカイビングして作られたポリテトラフルオロエチレンフィルムであり、FEPフィルムはフッ素化エチレン・プロピレン共重合体を溶融押出して作られたフィルムです。
コアの定義
PTFE フィルムは、不透明から半透明のフッ素樹脂で、260°C で長期間保存でき、ほぼすべての酸、塩基、溶剤に耐性があります。 FEP フィルムは、半透明から透明の熱可塑性プラスチックで、融点は 260°C 近く、連続使用限界は 205℃ で、溶融およびリフローが可能です。
分子の違いが鍵となります。 PTFE は、側枝のない炭素原子とフッ素原子の直鎖です。 FEP は少量のヘキサフルオロプロピレン コモノマーを導入し、鎖に沿ってメチル分岐を生成します。これらの枝は結晶の充填を破壊し、結晶の融点を約 327 ℃ から約 260 ℃ に下げ、FEP が真の溶融物としてダイを通って流れることを可能にします。フッ素が豊富な骨格を共有しているにもかかわらず、2 つのフィルムが決して同じように動作しないのはこのためです。
加工の違い: スカイブド PTFE と溶融押出 FEP
PTFE フィルムは焼結ビレットから削り取られますが、FEP フィルムは直接溶融押出されます。
PTFE は非常に高い溶融粘度を持っており、従来の押出成形には高すぎます。メーカーは PTFE 粉末をビレットに圧縮し、380°C 付近で焼結し、旋盤で連続シートを剥がします。台州亜興プラスチック工業有限公司では、この削られた PTFE バージンフィルムを「バージンフィルム」と呼んでいます。その結果、広い温度範囲にわたって良好な引張強度を備えた、やや粗い、自然な白色のフィルムが得られます。
対照的に、FEP は 265°C を超えると低粘度の溶融状態になり、ダイを通して滑らかで均一なフィルムに押し出されます。押出された表面には微小な空洞がなく、フィルムはより低いゲージでより厳しい厚さ公差で製造できます。
| 特徴 | PTFEフィルム | FEPフィルム |
| 一次工程 | 焼結ビレットからのスカイビング加工 | 溶融押出 |
| メルトフロー | 溶融加工不可 | 溶融加工可能 |
| 一般的な厚さ | 0.03~2.0mm | 25~200ミクロン |
| 表面仕上げ | やや荒い | 滑らかで光沢のある |
| エッチング | 接着に必要 | 通常は必要ありません |
温度限界: PTFE フィルムと FEP フィルム
PTFE フィルムは 260°C の連続使用に耐えます。 FEP フィルムの最高温度は 205°C です。
この 55°C の差が、エンジニアが高温プロセスで PTFE フィルムに手を伸ばす主な理由です。 205°C を超えると、FEP は軟化してクリープし始めます。 260℃を超えると寸法安定性が失われ、曇る可能性があります。 PTFE フィルムは 260°C で構造的に健全なままであり、短時間の温度上昇にも耐えますが、300°C を超える温度に長時間さらされるとフッ素ポリマーは劣化します。
プロセスにヒートシール、ラミネート、または 220°C を超える熱風乾燥が含まれる場合は、PTFE フィルムを選択する方が安全です。 FEP は、動作温度が 160°C 未満に保たれるほとんどのエレクトロニクス、リリース、および 3D プリンティングのアプリケーションで依然として動作します。多くのユーザーは、PTFE リリース シートをガスケット ラインに交換すると、最初の加熱サイクル後にエッジのカールが見られなくなったときにこれを確認します。
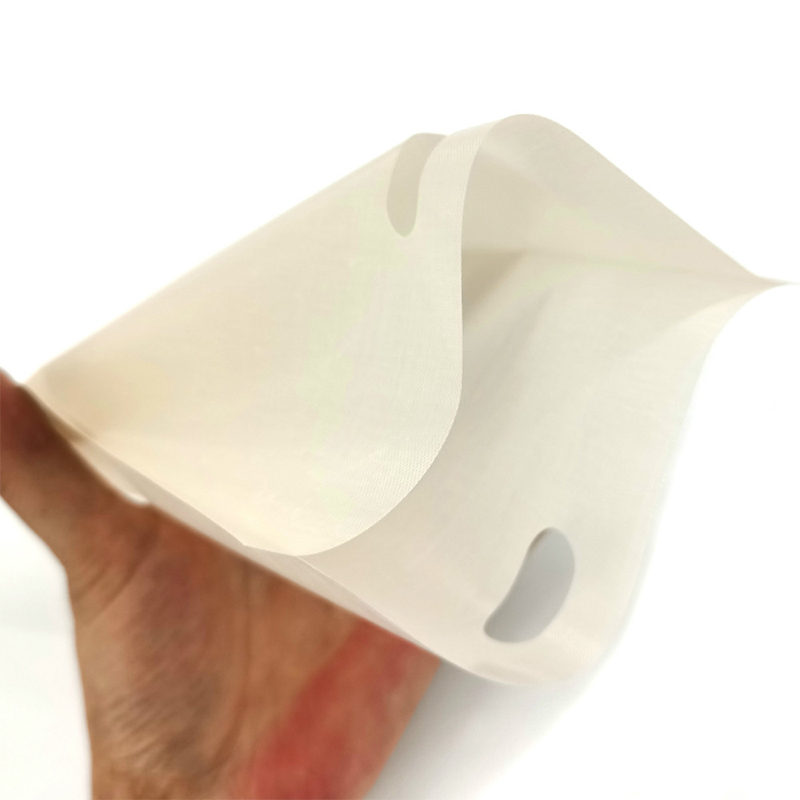 精密な厚さと高温での使用に適したスカイブド PTFE バージン フィルム スカイブド PTFE バージン フィルムは、厳しい厚さ公差と滑らかな表面仕上げを提供し、耐薬品性と低摩擦が要求される電子絶縁、シール、ガスケット、医療機器、剥離ライナーに適しています。 製品を見る→
光学的透明度: FEP は透明、PTFE は不透明
FEP フィルムは最も透明なフッ素ポリマー フィルムですが、スカイブド PTFE フィルムは厚いゲージでは乳白色に見えます。
その違いは肉眼で見ても明らかです。 FEP フィルムは、薄いゲージで可視光の約 96% を透過します。スカイブド PTFE フィルムは、薄いフィルムではおよそ 80 ~ 90% を透過し、厚さが増すにつれて半透明になります。原因は結晶性と表面テクスチャーです。PTFE スカイブドフィルムは光を散乱させるマイクロテクスチャーの表面を持っていますが、FEP 溶融押出は滑らかで緻密な表面を生成します。
樹脂 3D プリンタの場合、FEP 剥離フィルムがデフォルトの選択となるのはこのためです。 UV ライト エンジンには一貫した低吸収ウィンドウが必要ですが、FEP はそれを黄ばみや曇りなく提供します。 Taizhou Yaxing Plastic Industry Co., Ltd.製の光透過率 100 m の FEP フィルムは、この用途のために特別に設計されており、その厚さは均一です。 複雑な構造の印刷精度を向上させる 。この透明性の利点により、FEP はセンシング機器の光学窓に適したフィルムにもなります。
 LCDおよびDLP 3D印刷用光透過率100μmのFEPフィルム この 100μm FEP フィルムは、LCD および DLP 3D プリンタで樹脂を正確に硬化させるための 96% の光透過率を実現し、非粘着性、耐薬品性、および -200°C ~ 200°C の広い動作温度範囲を備えています。 製品を見る→
耐薬品性と接着性: エッチング PTFE と FEP
PTFE フィルムと FEP フィルムはどちらも、ほぼすべての酸、塩基、溶剤に耐性がありますが、接着剤を接着する前に PTFE をエッチングする必要があります。
炭素とフッ素の主鎖により、両方の材料に優れた不活性性が与えられます。どちらも硫酸、水酸化ナトリウム、または一般的な有機溶媒には侵されず、吸水率はどちらも 0.01% 未満です。ただし、標準的な PTFE は無極性で不活性であるため、ほとんどの接着剤やテープはその表面を濡らしません。エッチングされた PTFE フィルムは化学処理され、エポキシ、シリコーン、アクリル接着剤を受け入れる粗い反応性表面が作成されます。
また、FEP は表面エネルギーが低いため、プラズマ処理やエッチングを行わないと接着は困難です。しかし、FEP は緻密でボイドのない構造により、薄膜電気絶縁および真空バリア用途においてより安定したものになります。
フィルムを接着用途に使用する場合、ベースポリマーと同じくらい表面処理が重要です。エポキシまたはアクリル接着剤を使用した永久的なラミネートが必要な場合は、エッチングされた PTFE フィルムが信頼できる方法です。また、低粘着性の剥離作業では FEP がよりきれいな表面を提供します。
 金属および複合材料への接着用エッチング PTFE フィルム エッチングされた PTFE フィルムは、ナトリウム ナフタレン処理された表面を備えており、金属、ゴム、その他の材料に強力に接着できるため、高温粘着テープ、PTFE と金属の複合材料、および低摩擦の滑り用途に最適です。 製品を見る→
実用例:各フィルムの使用場所
PTFE フィルムは、熱と化学物質が接触する場所で使用されます。 FEPフィルムは透明性と平滑性が最も重視される箇所に使用されます。
PTFE フィルムの使用例
- ヒートシール用剥離シート
- 電気コイルの絶縁
- 化学ガスケットおよびバリア層
- ラミネート濾布
FEP フィルムの使用例
- 樹脂製3Dプリンター用離型フィルム
- 光学窓と保護カバー
- フレキシブルプリント回路剥離層
- 高周波エレクトロニクス
エッチングされた PTFE フィルムは、フレキシブル ヒーターや接着された工業用メンブレンにも使用されますが、FEP フィルムは、誘電損失が低く、表面が滑らかであるため、医療用カテーテルに使用されます。重要なのは、フィルムを主要な制約 (PTFE の場合は温度、FEP の場合は透明度) に適合させることです。
4 つのステップで適切なフィルムを選択する方法
まず動作温度から始め、次に透明度が重要かどうかを判断し、次に化学環境を検証し、最後に接着の必要性を確認します。
- 最大連続使用温度を定義します。プロセスが 205°C を超える温度で実行される場合は、PTFE フィルムを選択してください。 205℃以下の場合はFEPフィルムを検討してください。
- 光学的な透明性が重要かどうかを判断します。 3D プリンティング、光学部品、または UV 透過ウィンドウには、FEP フィルムが最適な候補です。
- 化学物質への暴露を確認してください。どちらのフィルムも攻撃的な媒体に耐性がありますが、緻密なバリアが必要な場合には、FEP の押出表面が一貫した保護を提供します。
- フィルムを別の基材に接着する必要があるかどうかを決定します。 「はい」の場合は、エッチングされた PTFE フィルムまたはプラズマ処理された FEP フィルムを使用してください。
よくある質問
簡単な回答
PTFE フィルムと FEP フィルムはどちらもフッ素ポリマー フィルムですが、PTFE は高温に対応し、FEP はより透明で加工が容易です。
FEPフィルムはPTFEフィルムよりも優れていますか?
客観的にはどちらが優れているというわけではありません。 FEP フィルムは、光学的透明性、厚さの一貫性、加工の容易さの点で優れています。 PTFE フィルムは、より高いゲージでの上限温度、化学的不活性、および靭性の点で優れています。正しい選択は、どのプロパティがプロセスを支配するかによって異なります。
FEPフィルムは樹脂3Dプリンターに使用できますか?
はい。 FEP フィルムは、LCD および DLP 樹脂プリンタ用の標準的な剥離フィルムです。長時間の印刷でも透明性を保ち、硬化した樹脂を容易に放出し、通常の印刷温度で変形しません。
PTFEフィルムは接着前にエッチングが必要ですか?
標準的な PTFE フィルムは不活性すぎるため、接着剤が濡れません。エッチングされた PTFE フィルムは表面を粗くして反応部位を追加し、エポキシ、シリコーン、感圧接着剤をしっかりと接着できるようにします。
PTFEフィルムとFEPフィルムのコストの違いは何ですか?
FEP 樹脂自体がより高価であり、押出ラインには資本集約型であるため、FEP フィルムは通常、スカイブ PTFE フィルムよりも平方メートル当たりのコストが高くなります。 PTFE のエッチングや二次処理のコストを含めると、価格差は縮小します。


今すぐメッセージをお送りください!

- 電話: +86-18651171105
- FAX: +86-18651171105
- メール:
- 住所: 中国江蘇省台州市高港区永新東路18号。
著作権 © Yaxing Plastic Industry Co., Ltd. 無断転載禁止. カスタムハイエンド精密PTFEシリーズ製品メーカー 