


PTFE グラスファイバー生地の用途: 遮熱、断熱、シールなど
化学工場の購買管理者が熱交換器用のガスケットを探したり、溶接工場の監督者が溶接用保護ブランケットを必要としたり、食品工場の生産責任者が焦げ付き防止のコンベア ベルトを探したりするとき、 PTFEグラスファイバー生地 同じ答えになることが多いです。ガラス繊維織物を骨格とし、表層にPTFEコーティングを施した複合材料です。 260℃での連続動作が可能で、320℃付近の短期ピークにも耐え、摩擦係数は0.05~0.10です。酸、アルカリ、溶剤に対してほとんど不活性です。 Taizhou Yaxing Plastic Industry Co., Ltd. は、フッ素樹脂業界に 20 年以上携わっており、完全なコーティング、乾燥、焼結プロセスを備えた厚さ 0.08 mm ~ 1.0 mm、幅 1.0 m ~ 3.2 m の PTFE グラスファイバー生地を供給しています。原理から材質選定まで解説します。
産業における PTFE グラスファイバー生地の主な用途は何ですか?
5 つの主な用途は、工業用熱保護、電気絶縁、焦げ付き防止食品加工、ガスケット シーリング、および化学腐食絶縁です。これらはすべて、耐熱性、非粘着性の表面、化学的不活性、機械的強度といった特性の同じ組み合わせに依存しています。
- 短期間の高温の飛散や火花を遮断する溶接ブランケット。
- モーター スロット ライナーは、発電機に耐熱性の電気的絶縁を提供します。
- 繰り返しのベーキングにも脆くなることなく耐えるオーブンライナー。
- 凹凸のある表面にフィットし、腐食媒体に耐性のあるフランジガスケット。
- 酸・アルカリ液体の壁面への浸透を防ぐパイプライナーです。
これらの数値は、PTFE グラスファイバー生地の標準技術データシートから取得したものです。厚さやコーティングの配合が異なると、値はわずかに変化しますが、一般的な範囲は安定しています。絶縁耐力については、0.25 mm の両面コーティングされた生地は通常 20 kV/mm 以上に達します。
PTFE グラスファイバー生地が熱や腐食に耐えられるのはなぜですか?
ガラス繊維の骨格と PTFE コーティングは相互に補完し合い、耐熱性、化学的に不活性、低摩擦の複合材料を作り出します。
ガラス繊維は高い引張強度と寸法安定性を実現します。 PTFE コーティングは緻密な膜を形成し、腐食媒体がガラス繊維ベースに到達するのを防ぎます。コーティングプロセスは、含浸、乾燥、焼結を経ます。焼結温度は通常 350°C 以上で、PTFE 樹脂が溶けてガラス繊維表面に固定されます。
片面コーティングを選択するか両面コーティングを選択するかが重要です。片面コーティングにより、露出したガラス面が接着可能に保たれるため、後で生地をラミネートまたは接着する必要がある場合に便利です。両面コーティングにより、完全な非粘着シールドが提供されます。多くの場合、これが調達における最初の決定点となります。理解する 高温構造安定メカニズム 繰り返しの熱サイクル下で材料がどのように動作するかを予測するのに役立ちます。
産業用熱保護と断熱: 実際の用途と材料仕様
溶接、鋳造、および化学配管システムでは、PTFE グラスファイバー生地が遮熱層および断熱層として使用されます。これはその最も直接的な応用例の 1 つです。
溶接ブランケットは、溶接スパッタの瞬間的な高温に耐えるために、通常 0.43 mm 以上の緻密な織布を選択します。パイプ断熱ジャケットは0.8mm以上の厚さの生地を使用しており、雨や湿気にさらされても耐腐食性を保ちます。数字で言えば、溶接スパッタにより、数秒以内に局所的な温度が 500°C を超える可能性があります。 PTFE グラスファイバー生地はその熱に継続的に耐えることはできませんが、グラスファイバーベース自体は約 700°C まで耐えることができるため、構造が破損する前にスパッタが冷却されます。 PTFE コーティングは接触するとわずかに分解する可能性がありますが、バリア機能は維持されます。
| アプリケーション | 推奨される厚さ | 生地の構造 | 主な考慮事項 |
| 溶接ブランケット | 0.43~1.0mm | 緻密な織り | 耐摩耗性、短期耐熱性 |
| パイプ断熱ジャケット | 0.8~1.0mm | オープンメッシュまたは高密度 | 柔軟性、耐候性 |
| 炉の遮熱板 | 0.25~0.5mm | 平織り | 寸法安定性、低オフガス |
電気絶縁および焦げ付き防止食品用途: 2 つの実際のシナリオ
モーター スロット ライナーとオーブン ライナーは、PTFE グラスファイバー生地の耐熱性、非粘着性の表面、および断熱特性に依存する 2 つの典型的な用途です。
電気絶縁の場合、F クラス (155 °C) または H クラス (180 °C) システムでは、0.08 mm ~ 0.25 mm の片面または両面コーティングされた生地が使用されます。絶縁耐力要件は通常 15 kV/mm 以上です。生地の高い引張強度により、巻き取りや挿入時の破れを防ぎます。
食品加工の場合、オーブンライナーとベーキングマットは、焦げ付き防止性能と食品グレードの安全性を重視しています。 Taizhou Yaxing Plastic Industry Co., Ltd. は、片面コーティングされたガラス生地を提供しています。これにより、コーティングされていない面をバッキングシートに接着することができ、食品と接触する面には FDA または LFGB 規格を満たす完全な PTFE 層が施されています。頻繁に交換する必要がある使い捨てのクッキングシートとは異なり、両面コーティングされたベーキングマットは 2,000 回以上再利用できます。
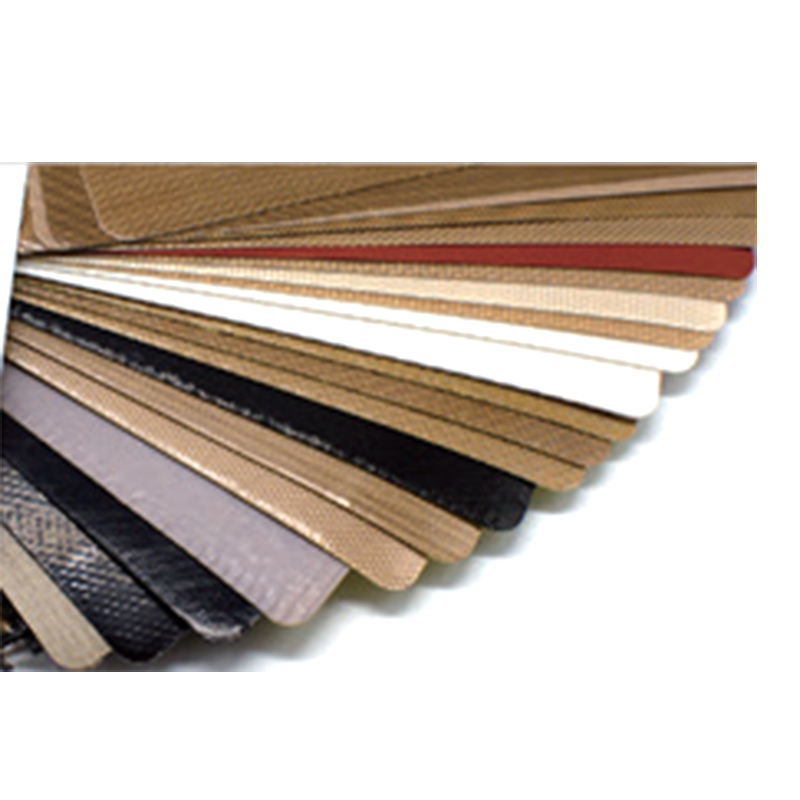 食品グレードのノンスティック用途向けの PTFE 片面コーティングガラス生地 この片面コーティングされた生地は、片面は接着用にコーティングされていませんが、食品に接触する面は FDA または LFGB 基準を満たしています。オーブンライナーやベーキングマットに適しており、再利用可能な焦げ付き防止性能を備えています。 製品を見る→
シーリング、ガスケット、化学腐食防止: PTFE グラスファイバー生地の選択
フランジシール、熱交換器ガスケット、および化学腐食ライナーにおいて、PTFE グラスファイバー生地の主な価値は耐食性と柔軟なフィット感です。
厚い布製ガスケットは、フランジ面の小さな表面の欠陥を埋めることができ、温度変動や振動時にシールを維持します。エッチングされた表面により、圧力変動システムで重要となるシール面への接着がさらに向上します。貯蔵タンクと配管ライナーには、PTFE グラスファイバー生地が強力な浸透防止層を提供します。両面コーティングを施した厚さ 0.8 mm を超えると、化学媒体がガラス繊維ベースに浸透する速度が大幅に減少します。純粋な PTFE シートと比較して、グラスファイバー強化バージョンは耐クリープ性がはるかに優れており、長期の圧力下でも徐々に薄くなったり、ずれたりしません。
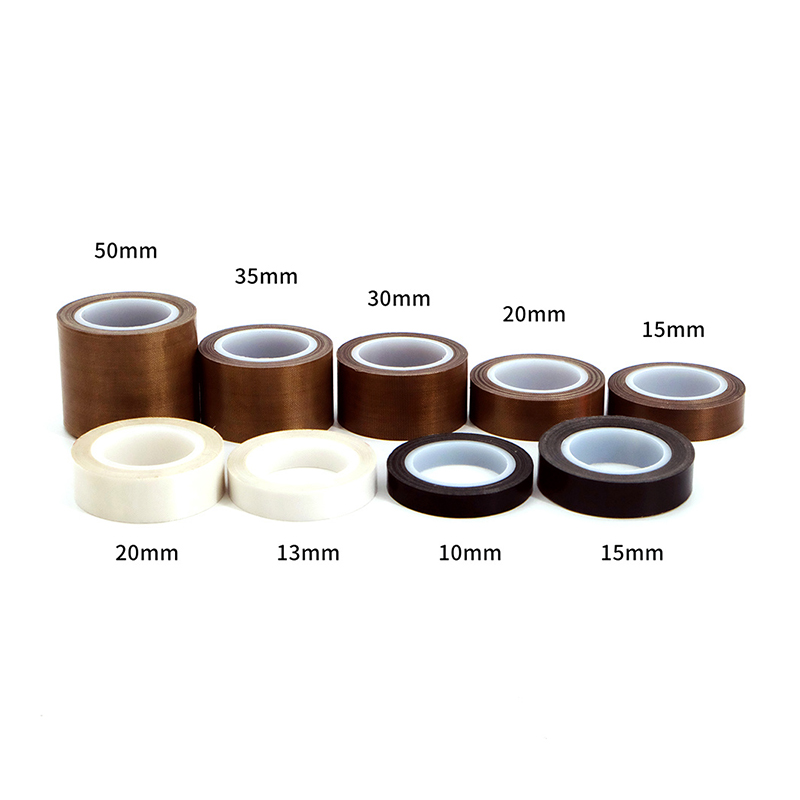 ヒートシールおよび剥離面用のシリコーン粘着剤付き PTFE テープ -70°C ~ 260°C で連続使用できるこのテープは、ヒート シール機、乾燥シリンダー、シュートに非粘着性の剥離面を提供します。帯電防止バージョンと黒色の耐紫外線バージョンも用意されています。 製品を見る→
適切な仕様の選び方: 購入チェックリスト
まずコーティング面と厚さを確認し、使用温度、接触媒体、生産プロセスに応じた表面処理を選択します。
電気絶縁の場合は、通常0.08~0.25mmの片面または両面の製品で十分です。食品との接触や熱から保護するには、両面コーティングを使用する方が安全です。厚さ 0.8 ~ 1.0 mm の製品は、弾性が高く、耐浸透性能が優れているため、主にシーリングおよび断熱ライナーのシナリオに使用されます。
ベースファブリック構造では、オープンメッシュが通気性と乾燥コンベアのニーズに適合します。平織りは最高の寸法安定性を与えます。サテン織りはより柔らかく、不規則な形状に適応します。不要な継ぎ目を避けるために、幅の選択は機器のサイズに従ってください。接着や印刷が必要な場合はエッチング面を選択し、接着強度を事前にご確認ください。
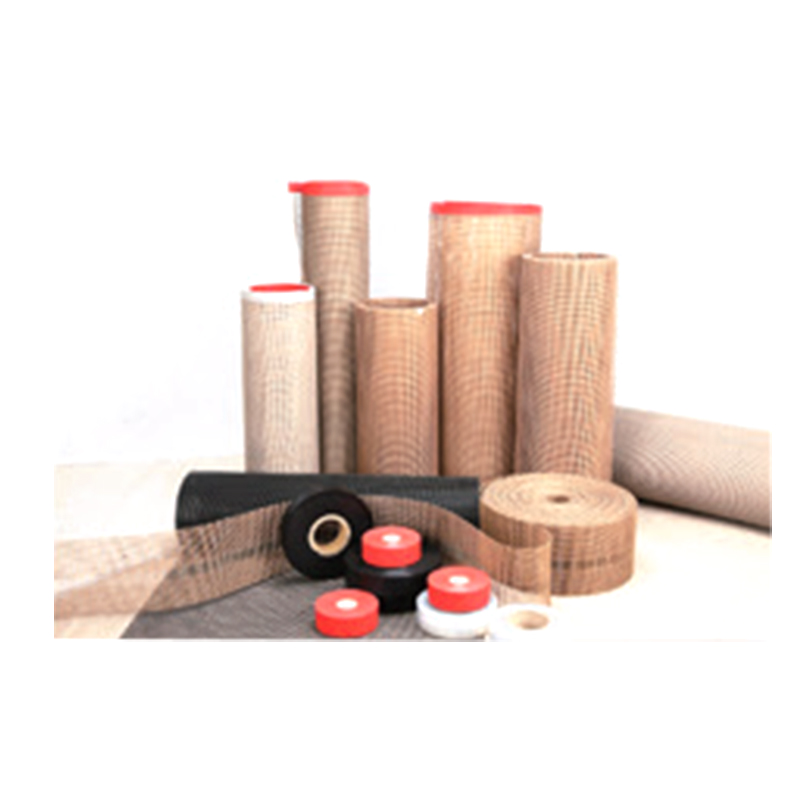 効率的なエアフロー乾燥コンベヤ用の PTFE コーティングされたオープンメッシュ生地 空気分配システム用に設計されたオープンメッシュにより、水分除去が最適化され、印刷製品、不織布、カーペットの乾燥に最適です。 -70°C ~ 260°C で動作し、FDA に準拠しています。 製品を見る→
よくある質問
PTFE グラスファイバー生地はどのくらいの温度に耐えられますか?
連続使用温度は 260°C に達し、短期間のピークは約 320°C になります。 PTFE 自体は約 327°C で融解し、260°C を超えると徐々に微量ガスを放出するため、長期間の曝露は連続定格以下に抑える必要があります。
PTFE グラスファイバー生地は食品と接触しても安全ですか?
はい。ただし、コーティングは FDA や LFGB などの食品グレードの認証を取得し、ガラス繊維の隙間を完全にカバーする必要があります。食品と接触する製品の場合は、繊維が露出するリスクを軽減するために両面コーティングを選択してください。
PTFE グラスファイバー生地とシリコン生地の違いは何ですか?
PTFE グラスファイバーはより滑らかで、温度限界が高く、化学的に不活性です。シリコーン生地はより柔らかく弾力性がありますが、連続温度限界は通常 260°C 未満であり、非粘着性能は PTFE よりも弱いです。
PTFE グラスファイバー生地は接着または印刷できますか?
通常の PTFE グラスファイバー生地は接着が非常に困難です。接着要件については、表面を粗くすることで接着力が向上する、エッチングまたは片面コーティングされた製品を選択してください。エッチング面にも印刷可能ですが、コーティング面は非粘着性を保ちます。


今すぐメッセージをお送りください!

- 電話: +86-18651171105
- FAX: +86-18651171105
- メール:
- 住所: 中国江蘇省台州市高港区永新東路18号。
著作権 © Yaxing Plastic Industry Co., Ltd. 無断転載禁止. カスタムハイエンド精密PTFEシリーズ製品メーカー 