


PTFEフィルムはどのように製造されるのですか?制作工程をわかりやすく解説
PTFE フィルムがどのように製造されるかを理解しようとしている場合、その答えは、通常の熱可塑性プラスチックのように溶融して押し出すことができないポリマーから始まります。生産チェーン全体は、PTFE 樹脂の製造と、その樹脂を薄く均一なフィルムに変換するという 2 つの根本的に異なるプロセスを中心に構築されています。この記事では、専門の PTFE フィルム工場内で行われる各ステップについて説明します。
PTFE フィルム製造の背後にある化学: クロロホルムから樹脂まで
PTFE フィルムの製造は、フィルム押出ラインではなく、テトラフルオロエチレン (TFE) の合成から始まります。
このルートは、クロロホルムと、ホタル石を硫酸で処理することによって生成されるフッ化水素から始まります。クロロホルムはフッ化水素と反応してクロロジフルオロメタン (HCFC-22) を生成します。 HCFC-22 が 600 ℃以上に加熱されると、後にポリテトラフルオロエチレンを形成するモノマーである TFE に分解されます。
重合ステップは、ステンレス鋼反応器内で高圧下で行われるラジカルプロセスです。懸濁重合により、スカイビングの原料となる粒状の樹脂が生成されます。分散重合では、PTFE コーティングされた布地、テープ、含浸メッシュの原料となる微粉末または水性分散液が生成されます。
主な定義: スカイブ PTFE フィルムは、固体の焼結シリンダーから作られ、鋭い刃で連続シートに削り取られます。これは、メルトベースのプロセスではなく、サブトラクティブプロセスです。
PTFEフィルム製造工程1:圧縮成形・焼結
PTFE フィルムの 1 枚のシートをスカイビングする前に、樹脂を固体のシリンダーに圧縮し、焼結する必要があります。
粒状のPTFE樹脂を秤量し、円筒型に流し込み、50~100MPaでプレスします。次に、得られたプリフォームを焼結炉に入れ、370 ~ 380 ℃まで加熱します。その温度で、樹脂粒子が融合して緻密で均質なブロックになります。
冷却速度は、ほとんどの購入者が予想するよりも重要です。大きなビレットが急速に冷却されると、内部応力によって微小亀裂が生じ、完成したフィルムの表面欠陥として現れます。直径 100 ~ 250 mm のビレットが安全に冷却されるまでには、通常 24 ~ 48 時間かかります。
ビレットの直径によってもフィルム幅が制限されます。 300 mm のビレットは、エッジトリミング後に約 250 mm 幅のフィルム ストリップを生成できます。このため、一部のサプライヤーは広幅 PTFE フィルムを提供できますが、他のサプライヤーは提供できません。
PTFE フィルム製造ステップ 2: 焼結ビレットのスカイビング
PTFE は従来の溶融押出では薄いフィルムに押し出すことができないため、PTFE フィルムを製造するにはスカイビング法が主流です。
精密旋盤が焼結ビレットを保持し、鋭利なブレードがその表面に沿って移動します。ブレード角度、送り速度、スピンドル速度によって、最終的な膜厚と表面粗さが制御されます。適切にセットアップされた機械では、ブレードは通常 15 ~ 25 度の間に設定されます。鋭角にすると傷が残る可能性があり、鈍角にするとビビリマークが発生します。
一般的なスカイビングされたフィルムの厚さは 0.02 mm ~ 0.50 mm の範囲です。 CNC 制御装置を備えた工場では、厚さの公差を /-0.01mm に保つことができます。これは、ガスケット、ケミカルラインライナー、テープバッキングに必要な精度のレベルです。
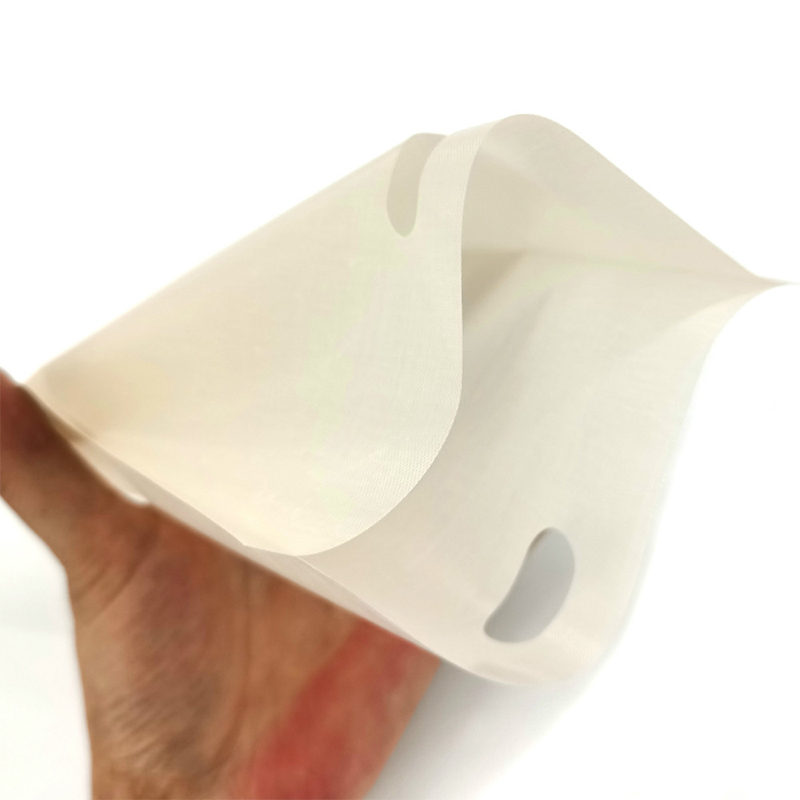 精密用途向けのスカイブド PTFE フィルム この削られた PTFE フィルムは、厳しい厚さ公差と滑らかな表面を備えているため、ガスケット、ライナー、テープの裏材に適しています。電気絶縁性と耐薬品性により、エレクトロニクスや医療機器への用途が広がります。 製品を見る→
製造方法による代表的な膜厚範囲
PTFEフィルム製造工程3:エッチング・表面処理
未処理の PTFE フィルムの表面エネルギーは約 18 ~ 20 dynes/cm であり、標準的な接着剤では接着できません。
接着力を向上させるために、メーカーはナフタレンナトリウムエッチング処理を適用します。フィルムはダークブラウンまたはブラックに変わり、このプロセスにより極性基を含む微細な粗い表面が作成されます。表面エネルギーが 50 ダイン/cm を超えると、アクリルおよびシリコン接着剤がしっかりと固定されます。
エッチングの深さのバランスをとる必要があります。エッチングが過剰になると膜が弱くなり、エッチングが不十分になると接着強度が低下します。エッチングされたフィルムのほとんどはロールで製造され、幅に合わせてスリットされます。エッチング剤は反応性であるため、大規模なエッチングには管理された廃棄物処理が必要であり、工場を監査する際にサプライヤーの認定がさらに強化されます。
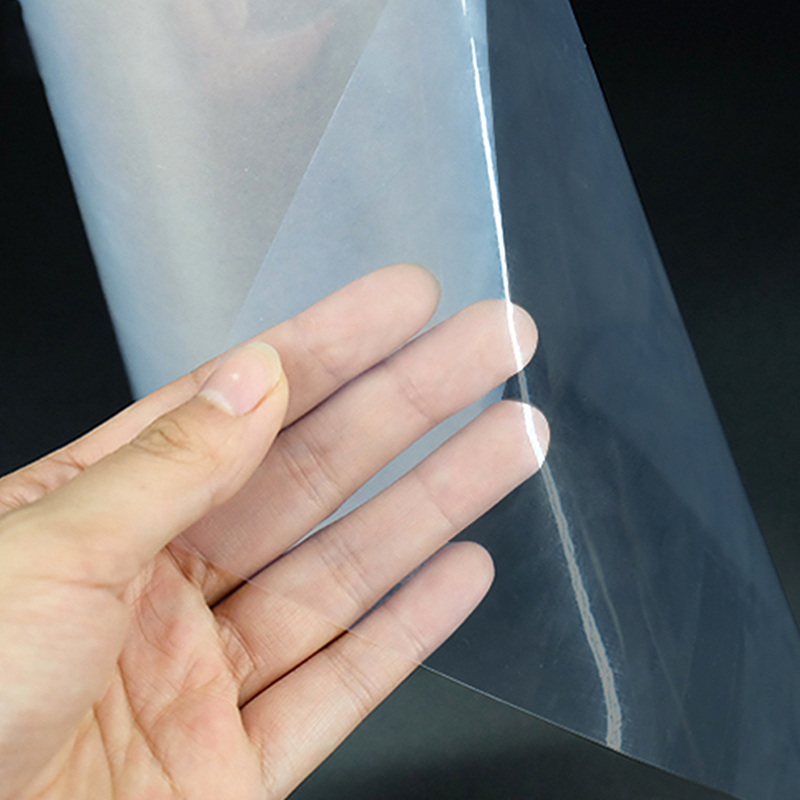 エッチングされた PTFE フィルムにより強力に接着 ナトリウムナフタレンで表面処理し、金属やゴムとの密着性を向上させたエッチングPTFEフィルムです。信頼性の高い接着が重要な高温テープや複合材料には不可欠です。 製品を見る→
PTFEフィルム製造における品質管理
PTFE フィルムの信頼性は、密度、厚さの許容差、引張強さ、絶縁耐力などの測定可能なパラメーターによって定義されます。
ISO 9001 認定工場では、すべてのバッチの密度をテストします。密度は 2.13 ~ 2.19 g/cm3 の間になければなりません。未使用 PTFE フィルムの引張強度は、配向に応じて 20 ~ 35 MPa の範囲です。 0.1 mm フィルムの絶縁耐力は、通常 60 kV/mm を超えます。
| プロパティ | 基準値 |
| 密度 (g/cm3) | 2.13~2.19 |
| 厚み許容差(mm) | /-0.01 |
| 引張強さ(MPa) | 20-35 |
| 絶縁耐力(kV/mm、0.1mmフィルム) | 60以上 |
| 表面エネルギー、未処理 (ダイン/cm) | 18-20 |
| エッチングされた表面エネルギー (ダイン/cm) | 50以上 |
FEP フィルムとキャスティングの代替案: バイヤーが知っておくべきこと
FEPフィルムは削られていません。 FEP は溶融加工可能なフルオロポリマーであるため、溶融押出または鋳造されます。
FEPフィルムは透明で光透過率が高く、UVレジンを使用する3Dプリンターの標準的な離型層です。 100 ミクロンの FEP リリース フィルムは、3D プリンティング市場で最も一般的な厚さです。光透過率は通常 95% 以上で、UV 光は散乱することなくフィルムを通過する必要があるため、印刷精度に直接影響します。
購入時によくある質問の 1 つは、FEP フィルムはあらゆる用途で PTFE フィルムの代わりに使用できますか?答えはノーです。 PTFE は耐薬品性に優れ、連続温度範囲が広いのに対し、FEP は光学的に透明でヒートシールが容易です。特定の用途では、PTFE と FEP の技術的な比較は、どの材料が製品ラインに適合するかを決定するのに役立ちます。
 3Dプリント用100μmFEPフィルム 96% の光透過率と高い引張強度を備えたこの FEP フィルムは、LCD/DLP プリンタでの効率的な樹脂硬化を保証します。非粘着性の表面により剥離が容易になり、高い印刷品質がサポートされます。 製品を見る→
スカイブド PTFE film
耐薬品性、-200 ~ 260 ℃ での連続使用、過酷な条件下での耐久性に最適です。
FEPフィルム
3D プリンティングやエレクトロニクスにおける光学的透明性、ヒートシール性、UV 透過性に最適です。
FAQ: PTFE フィルム製造に関する質問
PTFEフィルムを製造する最も一般的な方法は何ですか?
スカイビングは最も一般的でコスト効率の高い方法です。精密旋盤を使用して、焼結した PTFE シリンダーから薄い連続フィルムを剥がします。 PTFE 分散液をカレンダー加工することも代替手段ですが、未使用のフィルムではあまり一般的ではありません。
PTFEフィルムは押出成形で作れますか?
標準的な PTFE は、分解温度以下では溶融しないため、溶融押出できません。 FEP と PFA は溶融加工が可能なため、フィルムを押し出すことができますが、PTFE フィルムはスカイビングまたは分散カレンダー加工によって製造されます。
エッチングされた PTFE フィルムが濃い茶色になるのはなぜですか?
ダークブラウンの色はナフタレンナトリウムによるエッチング処理によるものです。この反応により、表面のフッ素原子が除去され、酸素含有基が導入され、PTFE のバルク特性に影響を与えることなく接着剤の濡れ性が向上します。
スカイブ加工された PTFE フィルムにはどの程度の厚さの許容差が期待できますか?
CNC 制御のスカイビング装置を使用すると、0.5 mm 未満のフィルムゲージで /-0.01 mm を達成できます。サプライヤーからのクレームではなく、必ず検査報告書を求めてください。
PTFE フィルムがどのように製造されるかを理解することは、信頼できるサプライヤーを選択するための第一歩です。樹脂のグレード、焼結プロファイル、スカイビング装置、およびエッチングが社内で行われるかどうかについてお問い合わせください。これらの詳細が、フィルムの一貫性とバッチ間の変動の違いを生み出します。


今すぐメッセージをお送りください!

- 電話: +86-18651171105
- FAX: +86-18651171105
- メール:
- 住所: 中国江蘇省台州市高港区永新東路18号。
著作権 © Yaxing Plastic Industry Co., Ltd. 無断転載禁止. カスタムハイエンド精密PTFEシリーズ製品メーカー 